Il CIP non basta: perché il prodotto non arriva a fine shelf life come dovrebbe?
In quattro stabilimenti, formazione e CIP potenziato non hanno ridotto significativamente la ricontaminazione. Un caso Elsevier mostra perché l'indagine deve andare più a fondo.
Analizziamo insieme una pubblicazione del 2020 sugli interventi volti a controllare la contaminazione post-pastorizzazione negli impianti di trasformazione del latte.
La domanda che si sono posti i ricercatori è semplice: se il latte è stato pastorizzato correttamente, perché si deteriora prima della fine della vita commerciale? La risposta non si trova sempre nel trattamento termico. La contaminazione può avvenire anche dopo.
Questo studio pubblicato da Elsevier sul Journal of Dairy Science ha seguito quattro grandi stabilimenti statunitensi nei quali la contaminazione post-pastorizzazione da batteri Gram-negativi era persistente. Questi microrganismi, in particolare alcuni Pseudomonas, possono provocare difetti di odore, sapore, consistenza e aspetto, riducendo la vita commerciale del latte.
I primi passi
I ricercatori sono partiti da due correzioni molto comuni: formazione e pulizia. Tutti gli stabilimenti hanno ricevuto una formazione di un'ora su buone pratiche, contaminazioni crociate e sanificazione. In due impianti è stato inoltre applicato un ciclo CIP (Cleaning in Place, cioè pulizia sul posto) potenziato, con pretrattamento peracidico, lavaggi alcalino e acido e sanificazione peracidica a caldo.
La conoscenza degli operatori è migliorata e molti hanno dichiarato di aver cambiato comportamento. I controlli microbiologici sul latte, svolti prima dell'intervento e fino a otto mesi dopo, non hanno però mostrato una riduzione significativa della contaminazione.
In uno degli stabilimenti dove furono modificati i processi di pulizia CIP, i campioni contaminati erano 11 su 12 prima dell'intervento e 8 su 12 dopo sei-otto mesi. La differenza non era statisticamente significativa. Pulire in modo più aggressivo non aveva ridotto significativamente il problema.
Poi hanno guardato più a fondo
A quel punto l'indagine si è concentrata su una singola riempitrice con contaminazioni frequenti. Fu applicato un secondo CIP potenziato, ma senza ottenere risultati: tutti e tre i campioni analizzati presentarono contaminazione associata al deterioramento.
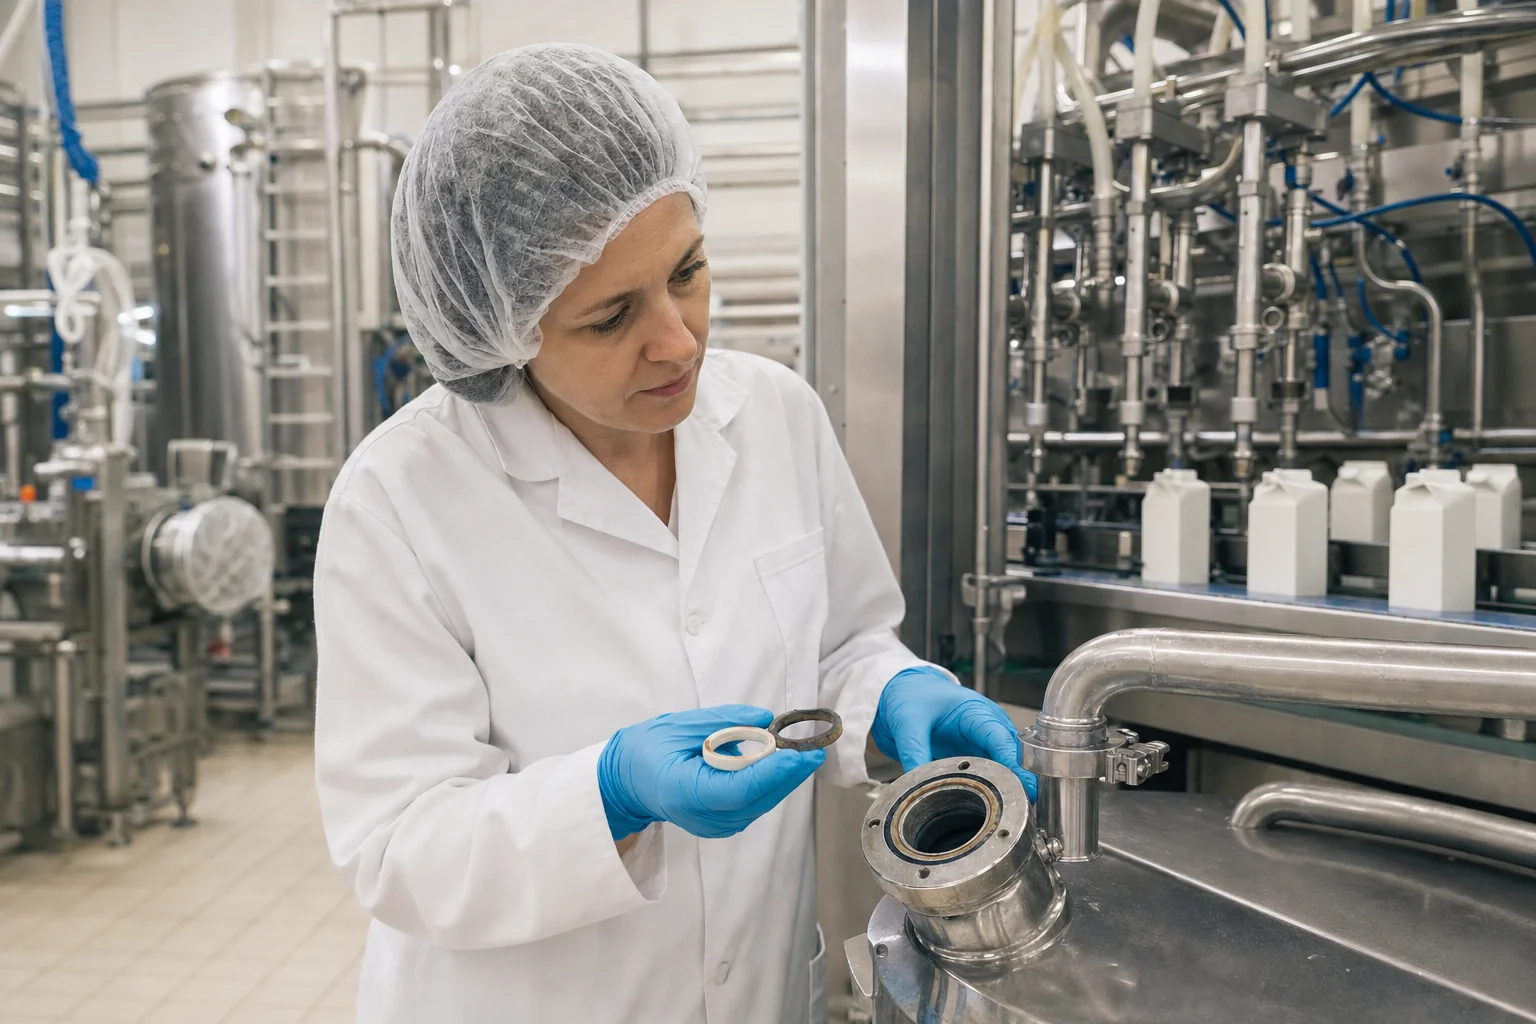
Durante la manutenzione furono poi sostituite 85 guarnizioni e O-ring usurabili. Batteri Gram-negativi furono recuperati da sei dei nove gruppi nei quali erano stati riuniti i componenti rimossi. Alcuni tipi di Pseudomonas rilevati sulle guarnizioni erano stati trovati anche nel latte confezionato dalla stessa macchina.
Dopo la sostituzione, la contaminazione scese da tre campioni positivi su tre a uno su tre. Fra gli interventi valutati, la manutenzione della riempitrice fu l'unica associata a una riduzione immediata della contaminazione nel prodotto finito. Gli autori concludono che la sostituzione programmata di guarnizioni e O-ring può essere un elemento importante per controllare le nicchie microbiche della linea.
L'analisi genetica più approfondita aggiunse un dettaglio decisivo: non fu dimostrata la permanenza nel tempo di un'unica identica popolazione batterica. La riempitrice poteva quindi non custodire un solo ceppo “residente”, ma offrire un terreno favorevole nel quale Pseudomonas simili riuscivano ripetutamente a insediarsi. La conseguenza pratica non cambia: non basta inseguire il microrganismo; bisogna individuare e modificare le condizioni che gli permettono di tornare.
Il problema non era solo il batterio
Alla fine, il corso di formazione ha migliorato le risposte degli operatori, ma non il risultato sul prodotto. E il CIP più aggressivo non è riuscito a compensare componenti usurati o zone difficili da raggiungere.
È questo il passaggio che vale la pena ricordare: bisogna guardare più in fondo. Guarnizioni e O-ring non sono soltanto ricambi meccanici. Fanno parte del controllo microbiologico del processo. E per sapere se una correzione ha funzionato non basta guardare ciò che è stato fatto sulla macchina: bisogna tornare a campionare il prodotto, nelle sue reali condizioni di vita commerciale.
È l'approccio del Tecnologo Alimentare: collega microbiologia, impianto, manutenzione e vita commerciale. Non si accontenta di un intervento superficiale; costruisce la prova che indica dove il processo ricontamina il prodotto. Nella pratica professionale, controlli periodici servirebbero poi a verificare se la correzione regge nel tempo.
Lo studio, però, non disponeva di un campionamento abbastanza ampio per dimostrare quest'ultimo passaggio. Il cambiamento da tre campioni positivi su tre a uno su tre è il segnale operativo più forte, ma va confermato su un numero maggiore di campioni per stimare con precisione l'efficacia dell'intervento.
Cosa ci portiamo a casa
Se la contaminazione sopravvive alla sanificazione, la domanda utile non è “quale detergente aggiungere?”, ma “quale componente il CIP non riesce più a riportare in condizioni igieniche adeguate?”.
Non sarà la chiave di volta, ma è sicuramente uno spunto da prendere in considerazione se vi trovate in una situazione simile.
Fonte: S. J. Reichler et al., Interventions designed to control postpasteurization contamination in high-temperature, short-time-pasteurized fluid milk processing facilities, Journal of Dairy Science, Elsevier, 2020.